
21174 - Station för kalibrering av geometrin i pressgjutna aluminiumdetaljer
Avvikelsen från referensen mäts med lasergivare och korrigeras genom att detaljen bockas med en elektrisk servopress. Processen upprepas flera gånger tills felet ligger inom den angivna toleransen.
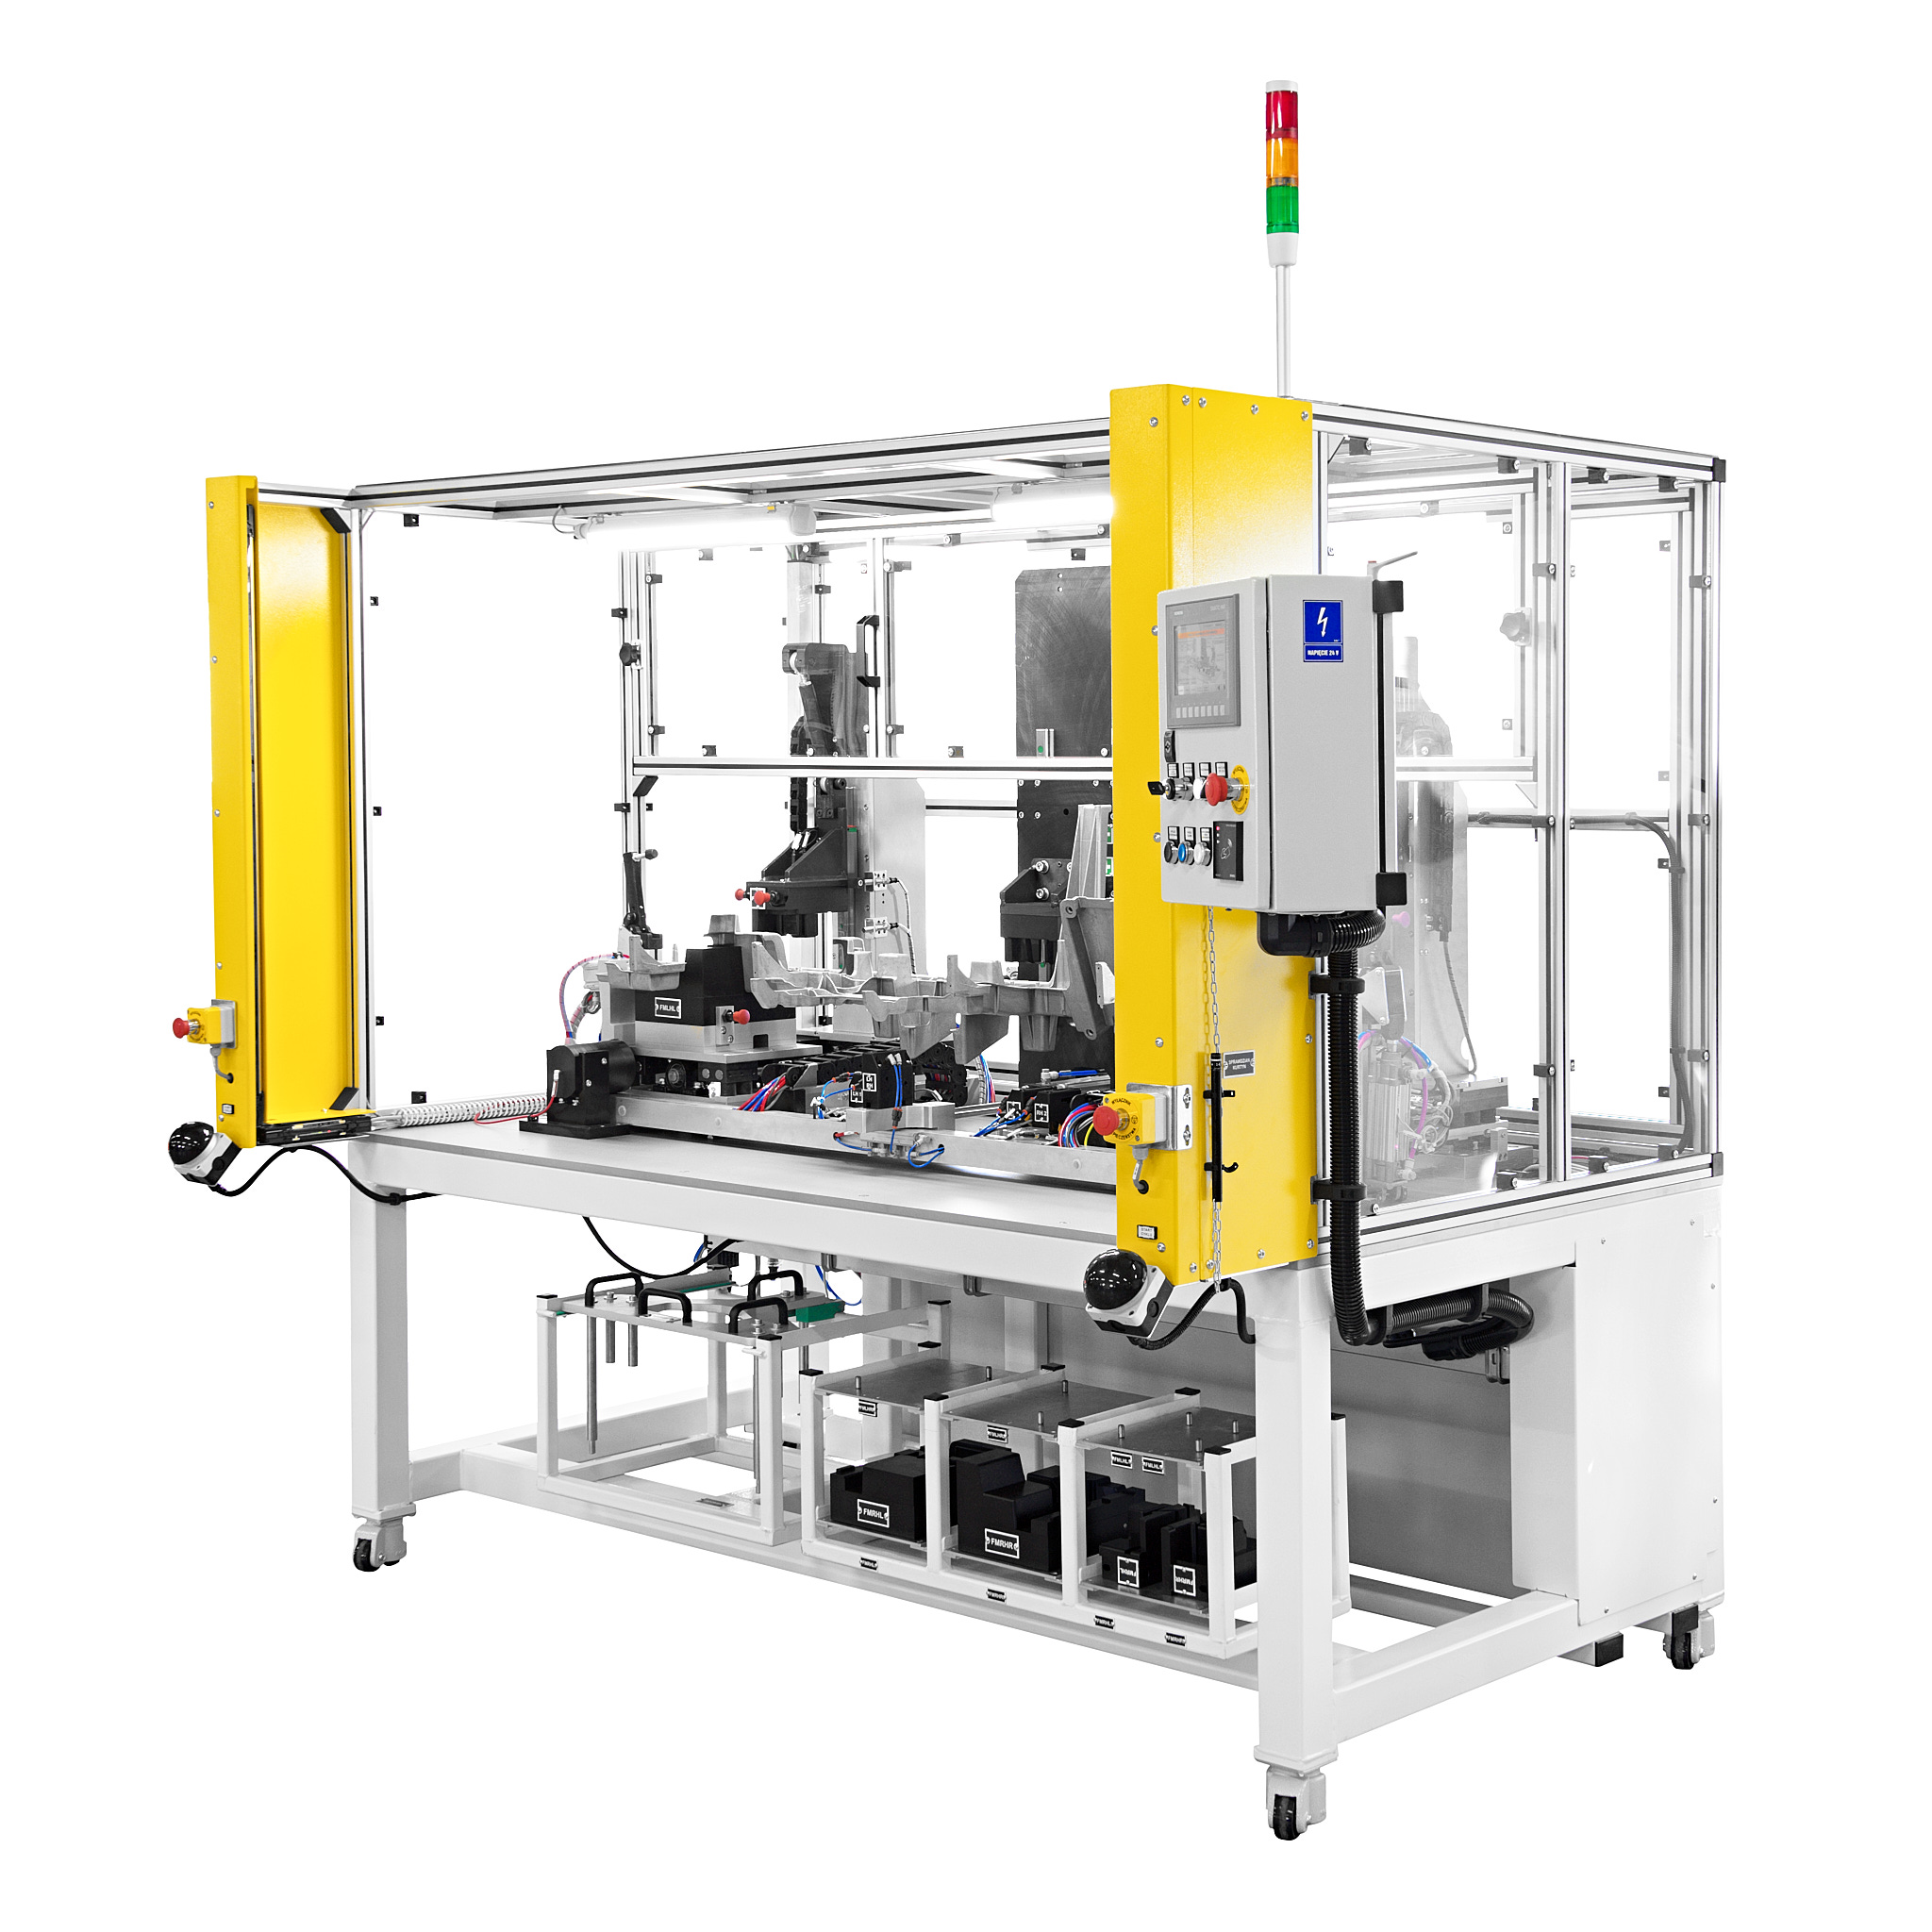 | Utrustningens syfte Maskinens huvudsyfte är att efterbocka detaljen i X-axeln för att korrigera gjutgodsets geometri. Funktionsbeskrivning:
Om detaljen fortfarande ligger utanför toleransen upprepas bockningen högst tre gånger (om resultatet fortfarande uteblir utlöses ett larm). En detalj inom toleransen märks på höger sida och släpps från spänndonen (OK-detalj). |
Utrustningens konstruktion
OPERATÖRSPANEL
Manöverorganen och displayen ger överblick över processens status och gör det möjligt att styra förloppet och reglerna för efterbockningen samt maskinens enskilda drivenheter.
GIVARE FÖR MÄTNING AV DETALJENS AVVIKELSE
Avvikelsen mellan detaljen och referensgeometrin kontrolleras av en grupp givare Keyence IL-100. Givarna mäter med en noggrannhet på 4 µm.
MODUL FÖR FÖRSPÄNNING
Modulen har till uppgift att låsa detaljen inför efterbockningen. Spännarmen drivs av en pneumatisk cylinder SMC CP96SDD40-80C med 80 mm slaglängd.
MODUL FÖR SIDOSPÄNNING
Sidospänndonen har till uppgift att exakt positionera detaljen innan maskinen utför sina operationer. Eftersom detaljen har en oregelbunden form har maskinen försetts med särskilda nedre och övre fixturer vars bärytor är en avbildning av referensgeometrin. När operatören har placerat detaljen i de nedre fixturerna pressas pressarna med de övre fixturerna ned. Spännmodulen drivs av cylindrar SMC CP96SDD50-320C. Spänningen bygger på en knäledsmekanism, vilket mångdubblar spännkraften och förhindrar att spänndonet trycks tillbaka.
MODUL FÖR BOCKNING I X-AXELN
Modulen för bockning i den horisontella axeln är utrustad med en servopress av högsta kvalitet, SMC EMC-080-NN-2-150, och har till uppgift att korrigera gjutgodsets geometri. Pressens matningsriktning är vinkelrät mot detaljens böjbåge, och när den angivna vägen har uppnåtts stannar pressen i denna position under erforderlig tid för att förändringen ska bestå. Tryckdonet har en universell, icke utbytbar fixtur som är kompatibel med referenserna FM2940100008A och FM2940100300A.
Fördelar för kunden/användaren
- förbättrad gjutgodskvalitet genom att detaljens geometriska avvikelse från referensmodellen elimineras;
- exakt mätning av felets storlek;
- maskinen är utrustad med nödvändiga skyddsåtgärder enligt standarden SS-EN ISO 12100, såsom nödstopp, ljusridå, säkerhetsbrytare och skydd;
- snabbt (kodat) system för byte av fixturer – möjlighet att efterbocka både vänster och höger referens;
- enkel serviceåtkomst för underhållspersonalen – dubbla dörrar på maskinens baksida;
- ergonomisk konstruktion.


